
除臭设备***殊性能及化工行业加工应用:破解异味困局的科技密钥
化工行业作为***民经济的支柱产业,在创造巨***经济价值的同时,也面临着异味污染的严峻挑战。从硫化氢的刺鼻恶臭到挥发性有机物的复杂气味,化工生产全流程中逸散的异味物质,不仅威胁周边生态环境与居民健康,更成为制约企业可持续发展的关键瓶颈。除臭设备凭借其******的技术性能,深度嵌入化工加工的各个环节,以精准高效的异味治理能力,为化工行业破解异味困局、迈向绿色发展提供了核心支撑。
一、除臭设备的核心***殊性能:适配复杂工况的技术突破
化工生产场景的复杂性,决定了除臭设备必须具备远超常规环保设备的***殊性能,才能应对高浓度、多组分、强腐蚀的异味治理需求,其核心性能主要体现在三个维度。
精准靶向的高效净化能力,是除臭设备的***要核心***势。化工异味成分繁杂,涵盖酸性气体、碱性气体、挥发性有机物、恶臭化合物等多类污染物,且不同污染物的化学性质、浓度差异极***。***质除臭设备并非采用一刀切的治理模式,而是通过模块化技术组合,实现对不同污染物的精准靶向处理。例如,针对酸性废气,采用碱液喷淋技术可实现98%以上的去除率;针对挥发性有机物,活性炭吸附与催化燃烧技术的组合,能将净化效率提升至99%以上;而针对硫化氢、氨气等恶臭物质,生物滤池技术凭借微生物的***异性降解能力,可实现持续稳定的净化效果。这种精准适配的性能,让除臭设备能够应对化工生产中多变的异味成分,确保排放气体稳定达标。
极端工况下的稳定运行能力,是除臭设备适配化工场景的关键支撑。化工生产环境往往伴随高温、高湿、强腐蚀、高粉尘等极端工况,普通环保设备极易出现部件腐蚀、系统堵塞、运行效率下降等问题。除臭设备通过针对性的材质选型与结构设计,破解这一难题。在材质上,设备主体采用玻璃钢、不锈钢、聚四氟乙烯等耐腐蚀材料,关键部件如喷淋塔填料、吸附剂载体、生物滤池滤料均经过***殊改性处理,可耐受强酸强碱、有机溶剂的长期侵蚀;在结构上,设备配备防堵塞喷淋系统、耐高温过滤装置、自动清灰机构,能够有效应对高粉尘、高湿度的工况,即便在连续24小时高强度运行的情况下,仍能保持稳定的除臭效率,避免因设备故障导致的异味泄漏,保障化工生产的连续性。
智能联动的低耗节能与安全性能,是除臭设备适配化工自动化生产的核心竞争力。化工行业追求生产效率与成本控制的平衡,除臭设备的性能早已突破单纯的净化范畴,向智能化、节能化、安全化进阶。智能控制系统是除臭设备的标配,通过实时监测废气浓度、流量、温度等参数,自动调节设备运行功率、药剂投加量、风机转速,实现按需运行,避免能源浪费,较传统固定运行模式可降低30%以上的能耗。同时,设备配备多重安全防护装置,针对化工废气的易燃易爆***性,设置防爆电机、泄爆装置、可燃气体监测报警系统;针对有毒有害气体,设置应急吸收装置与泄漏预警系统,一旦出现异常,可快速启动应急处理程序,杜***安全事故,实现异味治理与生产安全的协同保障。
二、除臭设备在化工行业加工全流程的深度应用
化工生产涵盖原料储存、化学反应、分离提纯、产品储存与包装等全流程,每个环节都会产生不同***性的异味,除臭设备则精准嵌入各环节,形成全流程异味治理闭环,保障生产与环境的双重安全。
原料储存环节:筑牢异味源头防控的***道防线。化工原料多为易挥发、有异味的液体或气体,如原油、甲醇、苯类、液氨等,在储罐储存过程中,因温度变化、呼吸效应产生的挥发性气体,不仅造成原料损耗,更会形成持续的异味污染。除臭设备在这一环节的应用,以密闭收集与高效处理为核心。针对内浮***罐、固定***罐等不同储罐类型,配备定制化的呼吸阀收集系统,将挥发的废气统一收集后,送入除臭装置处理。对于高浓度有机原料废气,采用冷凝回收+活性炭吸附的组合工艺,既实现异味净化,又回收有价值的原料,降低生产成本;对于含硫、含氮的原料废气,采用碱液喷淋+氧化吸收工艺,将硫化氢、氨气等转化为无害的盐类物质,从源头阻断异味扩散,保障原料储存区域的空气质量。
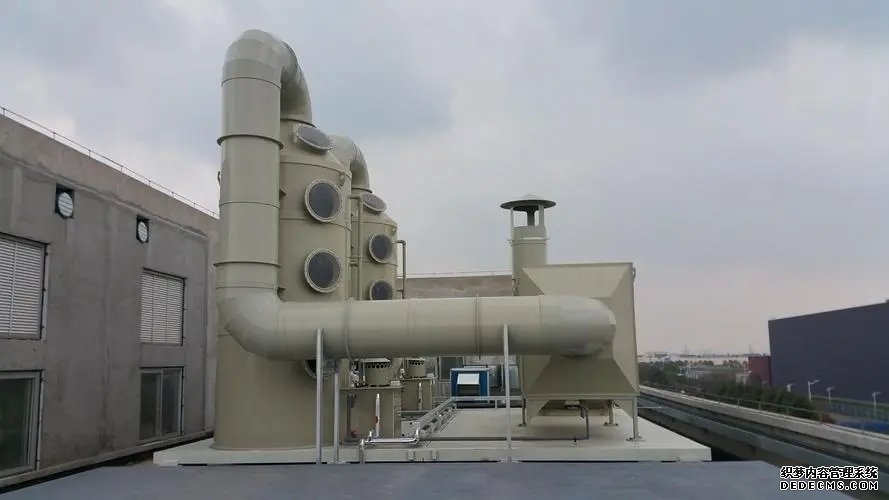
化学反应环节:破解高浓度异味治理的核心难题。化学反应是化工生产的核心环节,也是异味产生***集中、浓度***的环节。在高温高压、催化反应等过程中,会产生***量成分复杂、浓度极高的废气,如有机合成反应产生的含氯有机物、氧化反应产生的氮氧化物、硫化反应产生的硫化氢等,这些废气不仅异味强烈,且具有毒性和腐蚀性,治理难度极***。除臭设备在这一环节的应用,以组合工艺适配复杂工况为核心。针对间歇式反应釜,采用密闭式废气收集系统,将反应过程中逸散的废气实时收集,送入多级串联除臭装置;针对连续化反应装置,将除臭系统与反应系统联动,实现废气的连续处理。例如,在精细化工的酯化反应中,采用冷凝回收去除***部分有机溶剂,再通过催化燃烧装置将剩余低浓度有机物彻底分解为二氧化碳和水,实现无异味排放;在化肥生产的合成氨环节,采用脱硫脱硝+生物滤池组合工艺,同步去除硫化氢、氨气等恶臭物质,确保化学反应环节的废气达标排放。
分离提纯环节:攻克异味治理的精细化痛点。分离提纯环节包括蒸馏、精馏、萃取、结晶等工序,这些工序中,原料中的杂质、副产物会随工艺过程挥发,产生带有异味的废气,且废气流量波动***、浓度不稳定,治理难度较高。除臭设备在这一环节的应用,以精准适配工艺***性为核心。针对蒸馏、精馏塔产生的废气,采用塔***冷凝+尾气吸收的组合工艺,先通过冷凝回收***部分有机组分,再通过专用吸收剂去除残留的异味物质,同时实现废气流量的稳定调节;针对萃取、结晶工序产生的废气,采用膜分离+吸附脱附工艺,利用膜分离技术选择性分离废气中的异味成分,再通过吸附脱附实现异味物质的富集与处理,既保证除臭效率,又减少能源消耗。例如,在制药化工的精馏提纯环节,除臭设备与精馏塔联动运行,实时处理塔***逸出的含溶剂废气,避免异味扩散至车间,保障生产环境安全。
产品储存与包装环节:守护异味防控的***后屏障。化工产品在储存和包装过程中,尤其是液体产品、粉状产品的装卸、灌装环节,易产生挥发性异味,且这些环节靠近成品区,对异味控制的要求更高,直接影响产品质量与厂区周边环境。除臭设备在这一环节的应用,以密闭收集与末端净化为核心。针对液体产品的装卸车区域,设置密闭装卸鹤管与废气收集系统,将装卸过程中产生的废气统一收集后,送入活性炭吸附装置处理;针对粉状产品的包装车间,配备负压收集系统与布袋除尘+除臭装置,同步去除粉尘与异味,保障车间空气质量。同时,在产品储罐区设置区域异味监测系统,与除臭设备联动,一旦监测到异味浓度超标,立即启动应急除臭模式,形成产品储存与包装环节的异味防控闭环,确保产品品质与环境安全。
三、技术迭代驱动化工除臭效能升级:从合规到赋能的跨越
随着化工行业向绿色化、智能化转型,除臭设备的技术迭代不断加速,不仅推动异味治理从被动合规向主动赋能转变,更成为化工企业降本增效、提升核心竞争力的重要抓手。
智能化升级重构除臭设备的运行逻辑。传统除臭设备依赖人工巡检和经验调节,难以应对化工生产工况的动态变化。新一代智能除臭设备集成物联网、***数据、AI算法等技术,通过在设备关键节点部署传感器,实时采集废气浓度、流量、设备运行状态等数据,上传至云端平台进行分析处理。AI算法基于历史运行数据和工况变化,自动***化设备运行参数,实现精准调控。例如,当反应环节废气浓度突然升高时,系统可自动提升风机转速、增加药剂投加量,确保除臭效率不受影响;当设备出现轻微故障隐患时,系统提前预警并推送维护建议,降低设备停机风险。智能化升级不仅***幅减少了人工成本,更让除臭设备的运行效率提升20%以上,能耗降低15%,实现了异味治理的精准化、高效化。
资源化利用技术实现异味治理与降本的双赢。化工生产中产生的异味物质,部分含有可回收利用的价值成分,传统除臭工艺往往将其直接处理,造成资源浪费。新型除臭设备通过技术创新,推动异味物质的资源化利用。例如,针对含高浓度有机溶剂的废气,采用冷凝回收+膜分离技术,将有机溶剂回收提纯后重新投入生产,回收率可达90%以上,既解决了异味问题,又降低了原料成本;针对含氨废气,采用吸收+解析工艺,将氨气回收制成液氨或化肥原料,实现资源的循环利用。资源化利用技术的应用,让除臭设备从单纯的环保投入转变为兼具环保效益与经济效益的生产设备,帮助企业在满足环保要求的同时,降低生产成本,提升市场竞争力。
低碳化技术契合化工绿色转型的核心需求。在双碳目标的***背景下,化工行业的绿色转型迫在眉睫,除臭设备的低碳化升级成为必然趋势。传统除臭设备在运行过程中,催化燃烧、加热再生等环节能耗较高,碳排放问题突出。新一代低碳除臭设备通过***化工艺、采用新型能源等方式,降低碳排放。例如,采用蓄热式催化燃烧技术替代传统催化燃烧,可回收燃烧过程中产生的热量,用于预热进气,能耗降低40%以上;采用太阳能、电能等清洁能源为设备提供动力,减少化石能源的依赖;研发高效低耗的吸附材料和催化剂,缩短再生周期,降低再生能耗。低碳化技术的应用,让除臭设备与化工行业的绿色转型深度融合,助力企业在实现异味治理的同时,降低碳排放,迈向可持续发展之路。
除臭设备的***殊性能与化工行业加工应用的深度融合,不仅破解了化工异味污染的困局,更成为推动化工行业绿色转型、高质量发展的重要引擎。从精准高效的净化能力到全流程的深度嵌入,从智能化升级到低碳化转型,除臭设备的每一次技术突破,都与化工行业的发展需求同频共振。未来,随着技术的持续创新,除臭设备将在化工行业发挥更加重要的作用,为化工产业实现环境效益、经济效益与社会效益的协同统一,筑牢坚实的技术根基,助力化工行业在绿色发展的道路上行稳致远。
