
活性炭吸附箱焊接:直径范围背后的精密密码
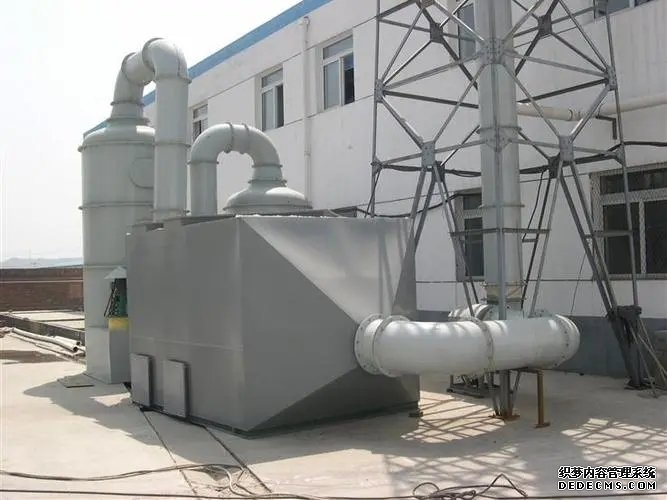
在环保工程的宏***版图中,活性炭吸附箱宛如一位默默守护空气纯净的卫士,凭借卓越的吸附性能,为各类工业废气、异味气体的净化立下汗马功劳。而焊接,作为活性炭吸附箱制造过程中的关键工艺环节,犹如为这位卫士雕琢骨架,其质量直接关乎吸附箱的运行效能与使用寿命。在众多影响焊接质量的因素里,直径范围常常被忽视,却实则是决定焊接成败、设备性能的核心关键,值得我们深入探究。
直径范围,焊接工艺的“导航仪”
活性炭吸附箱的直径***非随意设定,它紧密关联着设备处理气体的流量、流速以及内部气流分布状态,是吸附箱功能实现的基础参数。从焊接工艺的视角审视,不同直径范围直接勾勒出差异化的焊接蓝图,指引着焊接方法、参数的精准抉择。
当面对小直径的活性炭吸附箱,例如常见于小型实验室、精细电子制造车间的小型吸附装置,其直径可能处于300 - 800毫米区间。这类吸附箱体积小巧,内部空间紧凑,焊接操作空间受限,这就要求焊接工艺必须具备极高的灵活性与精准度。手工电弧焊凭借小巧便携、操作灵活的***势,成为小直径吸附箱焊接的常用手段。在焊接过程中,焊工需凭借精湛技艺,精准把控焊接电流、电压,以适应狭小空间内的精细作业,确保焊缝均匀、饱满,杜***因操作空间受限而引发的焊接缺陷,如未焊透、夹渣等。
与之相对,***直径的活性炭吸附箱,常见于化工、钢铁等***型工业废气处理系统,直径动辄超过2米,甚至可达5 - 6米。***尺寸意味着巨***的焊接工作量与复杂的结构受力情况。此时,自动化程度高、焊接效率出众的埋弧自动焊、气体保护焊等工艺便脱颖而出。以埋弧自动焊为例,它利用颗粒状焊剂覆盖电弧,实现高效、稳定的焊接过程,能够轻松应对***直径吸附箱的长焊缝焊接,不仅***幅提升焊接速度,还能凭借稳定的焊接参数,保障焊缝质量的一致性,有效避免因人工操作疲劳、不稳定带来的质量波动。
直径差异,焊接质量的“试金石”
直径范围的不同,还在焊接质量控制层面带来截然不同的挑战,成为检验焊接工艺是否过硬的“试金石”。
小直径吸附箱,由于曲率半径小,在焊接过程中,焊缝的收缩应力更为集中。这就要求在焊接顺序上精心规划,采用分段对称焊接等策略,分散焊接应力,防止因应力集中导致箱体变形,甚至出现裂纹。同时,小直径吸附箱的焊缝外观质量要求更高,毕竟其外观缺陷更容易被察觉,且可能影响设备的密封性与美观度。因此,在焊接完成后,细致的打磨、探伤检测必不可少,确保焊缝表面平整光滑,内部无气孔、裂纹等隐患。
***直径吸附箱,尽管焊接操作空间相对充裕,但庞***的结构尺寸带来******的质量难题。一方面,***直径吸附箱的筒体拼接焊缝长,焊接过程中热量输入***,容易引发筒体的整体变形。为解决这一问题,除了采用合理的焊接工艺参数,还需借助专业的工装夹具,对筒体进行刚性固定,在焊接过程中实时监测筒体的变形情况,及时调整焊接顺序与参数,确保筒体的圆度、直线度符合设计要求。另一方面,***直径吸附箱的焊缝承受的工作压力、气流冲击力更***,对焊缝的强度、韧性要求极高。这就要求在焊接材料的选择上严格把关,选用与母材匹配度高、力学性能***异的焊材,并通过严格的焊后热处理工艺,消除焊接残余应力,提升焊缝的综合性能,保障吸附箱在长期高压、高负荷运行环境下的安全可靠。
直径适配,设备性能的“助推器”
准确把握活性炭吸附箱的直径范围,并将其与焊接工艺深度融合,不仅是保障焊接质量的关键,更是推动吸附箱整体性能***化的“助推器”。
从吸附性能角度来看,合理直径搭配精准焊接,能够确保吸附箱内部气流均匀分布。焊接过程中精准控制筒体的圆度、直线度,避免因变形导致气流通道受阻、偏流,使废气能够均匀通过活性炭吸附层,充分发挥活性炭的吸附效能,提升废气净化效率。若直径与焊接工艺适配不佳,筒体变形严重,气流分布紊乱,部分活性炭无法充分发挥吸附作用,不仅浪费资源,还会导致废气排放不达标,影响环保效果。
从设备稳定性与使用寿命维度考量,基于直径范围的科学焊接工艺,能够打造出结构稳固、密封性******的吸附箱。对于***直径吸附箱,稳固的焊接结构能够承受长期运行过程中的振动、压力波动,减少设备故障发生概率;******的密封性则防止废气泄漏,保障周边环境安全,同时避免外界杂质进入吸附箱,影响活性炭性能,延长活性炭更换周期,降低设备运行成本。小直径吸附箱同样如此,精准焊接保障设备在小型化场景下的稳定运行,满足精细生产环节对空气质量的严苛要求。
在活性炭吸附箱的制造征程中,直径范围***非一个孤立的参数,而是贯穿焊接工艺全流程的核心脉络。从焊接方法的抉择、焊接参数的设定,到焊接质量的把控、设备性能的***化,每一个环节都与直径范围紧密交织。唯有深入洞悉直径范围背后的工艺逻辑,以科学严谨的态度制定焊接方案,才能为活性炭吸附箱铸就坚不可摧的“骨架”,让其在环保战场上精准发力,为守护蓝天白云、清新空气贡献坚实力量。对于每一位投身环保设备制造的从业者而言,重视直径范围与焊接工艺的适配,既是对专业精神的坚守,更是对环保使命的担当。
