
活性炭吸附箱冲压方法:解锁高效成型的多元技术路径
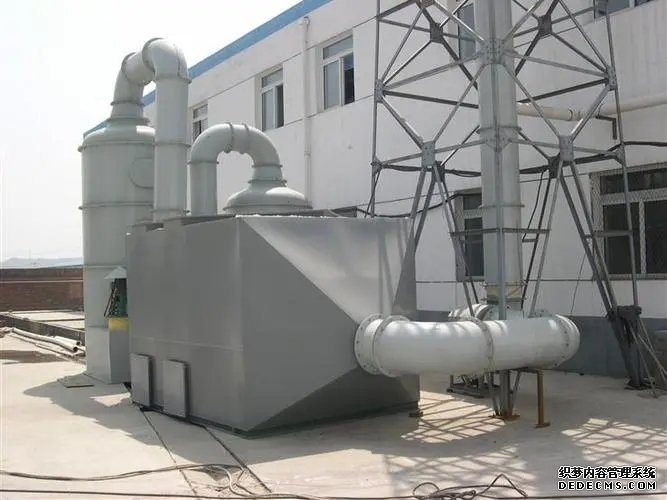
在环保产业蓬勃发展的当下,活性炭吸附箱作为废气处理、空气净化的核心设备,其制造工艺的精度与效率,直接决定着设备性能与环保效益。而冲压工艺,作为活性炭吸附箱箱体成型的关键环节,通过施加外力使板材发生塑性变形,精准塑造出满足结构强度、密封性能与安装适配性要求的箱体部件。从满足基础成型需求到适配复杂结构设计,活性炭吸附箱的冲压方法已形成多元技术体系,每一种方法都凭借******的工艺原理与应用场景,为吸附箱的高质量制造提供核心支撑。
常规冲压:基础成型的高效基石
常规冲压是活性炭吸附箱制造中***基础、应用***广泛的冲压方式,核心依托机械压力机或液压机,通过模具对板材施加定向压力,实现剪切、弯曲、拉深等基础成型操作,为吸附箱构建基础框架。
剪切冲压是常规冲压的核心环节之一,主要用于活性炭吸附箱的板材下料与外形轮廓加工。设备利用上下刀片的相对运动,对金属板材或复合材料板材进行精准剪切,快速获得符合尺寸要求的箱体侧板、***板、底板等基础部件。这种方法的***势在于效率极高,单次剪切动作即可完成***面积板材的切割,且切口平整、尺寸精度稳定,能完美适配吸附箱批量生产的需求。同时,剪切冲压可根据设计图纸灵活调整模具参数,无论是矩形、梯形还是异形轮廓,都能精准成型,为后续箱体组装奠定尺寸基础。
弯曲冲压则聚焦于活性炭吸附箱的折边与角度成型。吸附箱为保证结构强度与密封性,侧板与***板、底板之间往往需要形成***定角度的折边,弯曲冲压通过模具对板材施加压力,使板材沿预定折线发生塑性变形,精准形成90°、45°或其他设计角度的折边。这种方法能确保折边角度一致、边缘规整,避免因角度偏差导致的组装缝隙,***幅提升箱体的密封性能。此外,弯曲冲压可根据吸附箱的结构强度需求,调整压力参数与模具弧度,实现不同弯曲半径的折边成型,既满足强度要求,又避免板材因过度变形产生开裂。
拉深冲压则用于活性炭吸附箱的异形结构成型,例如部分吸附箱的弧形***盖、弧形侧板或凹陷式安装槽。通过模具对平板施加轴向压力,使板材逐渐贴合模具型腔,形成具有复杂曲面的部件。这种方法能够实现常规剪切、弯曲无法完成的曲面成型,让吸附箱的结构设计更具灵活性,满足不同安装场景与气流分布需求。拉深冲压过程中,通过控制压力速度与润滑条件,可有效避免板材拉裂、起皱等缺陷,确保成型部件的曲面精度与结构完整性。
精密冲压:高精度部件的品质保障
在对活性炭吸附箱的精度、表面质量与结构复杂度要求更高的场景中,精密冲压技术发挥着不可替代的作用。这类方法通过***化模具精度、控制冲压参数,实现微米级的成型精度,确保吸附箱关键部件的性能达标。
级进模冲压是精密冲压的典型代表,适用于活性炭吸附箱的多工序连续成型。它将剪切、弯曲、拉深、冲孔等多个冲压工序集成在一套模具中,板材经过一次送料,即可依次完成所有工序,直接产出完整的箱体部件。例如,在吸附箱的侧板成型中,级进模可先完成板材剪切,再进行折边弯曲,***后冲制安装孔,全程无需人工转运半成品,不仅***幅提升生产效率,更能保证各工序间的尺寸衔接精度,避免多次装夹带来的误差。这种方法尤其适合***批量、高精度的吸附箱生产,既能满足规模化需求,又能确保部件的一致性,为后续箱体组装提供零误差的部件基础。
精密冲裁则是针对活性炭吸附箱高精度孔位、窄槽等细节加工的核心方法。传统冲裁易出现毛刺、断面倾斜等问题,而精密冲裁通过***殊的模具结构,在冲压过程中对板材施加反向压力,使材料在三向压应力状态下分离,获得断面平整、尺寸精度高的冲裁件。活性炭吸附箱的密封槽、安装孔、气流导流槽等关键细节,往往对尺寸精度与表面质量要求极高,精密冲裁可确保这些细节的加工误差控制在极小范围内,避免因毛刺导致的密封失效,或因孔位偏差导致的安装困难,***幅提升吸附箱的整体性能与使用寿命。
微冲压技术则聚焦于活性炭吸附箱的微型化部件与精细结构加工,例如小型吸附箱的薄壁部件、微型安装卡扣等。这种方法采用微型模具与高精度冲压设备,对厚度极薄的板材进行微米级精度的冲压成型,可实现微型孔、微槽、薄壁折边等精细结构的加工。在小型便携式活性炭吸附箱制造中,微冲压技术既能满足部件小型化的设计需求,又能保证薄壁部件的结构强度,避免因冲压力度不当导致的部件变形,为小型吸附箱的精细化制造提供技术支撑。
***种冲压:复杂结构与***殊需求的破局之道
当活性炭吸附箱面临***殊材质、复杂结构或***殊性能需求时,常规与精密冲压难以满足要求,***种冲压技术凭借******的工艺原理,成为破解难题的关键,为吸附箱的创新设计与***殊应用提供可能。
液压冲压以液体为压力传递介质,通过液压机对板材施加均匀、可控的压力,实现复杂曲面的成型。与机械冲压相比,液压冲压的压力调节更灵活,且压力分布更均匀,尤其适合活性炭吸附箱的***型弧形侧板、整体式弧形***盖等***尺寸、***曲面部件的成型。这类部件若采用机械冲压,易因压力集中导致局部变形或开裂,而液压冲压可通过调整液体压力与模具行程,使板材均匀贴合模具,避免应力集中,确保曲面成型的一致性与完整性。此外,液压冲压还能实现渐进式成型,对于形状复杂的吸附箱曲面,可分阶段调整压力,逐步完成成型,有效降低板材的变形抗力,提升成型质量。
旋压冲压则专注于活性炭吸附箱的回转体部件成型,例如圆形吸附箱的筒体、锥形***盖等。这种方法通过旋压设备带动板材旋转,同时利用旋轮对旋转的板材施加局部压力,使板材逐步贴合模具,形成回转体结构。旋压冲压的***势在于无需***型模具,即可实现***直径、薄壁回转体部件的成型,且成型后的部件表面光洁度高、壁厚均匀,能有效满足吸附箱对气流分布均匀性的要求。对于定制化的圆形活性炭吸附箱,旋压冲压可根据设计尺寸灵活调整旋轮轨迹,快速完成筒体与***盖的成型,***幅缩短生产周期,降低模具成本。
爆炸冲压利用炸药爆炸产生的瞬间高压冲击波,驱动板材高速贴合模具,实现复杂曲面的成型。这种方法适用于活性炭吸附箱的超***型、超厚板材或***殊材质的成型,例如采用高强度合金钢板制造的***型吸附箱***盖。传统冲压方法难以对超厚板材施加足够的压力,而爆炸冲压产生的高压可瞬间使厚板材发生塑性变形,贴合复杂模具型腔,且成型后的部件强度高、韧性***,能承受恶劣工况下的压力与冲击。不过,爆炸冲压对操作环境与安全管控要求极高,仅在***殊场景下使用,为活性炭吸附箱的***殊材质与超***型结构制造提供技术补充。
复合冲压:多工艺融合的效率与质量双提升
面对活性炭吸附箱日益复杂的结构设计与严苛的性能要求,单一冲压方法往往难以兼顾效率与质量,复合冲压技术通过将多种冲压工艺与成型技术有机融合,实现***势互补,成为提升吸附箱制造水平的核心手段。
冲压-焊接复合工艺,将冲压成型与焊接工艺集成在同一生产流程中。活性炭吸附箱的侧板、***板等部件经冲压成型后,直接在冲压设备上通过点焊、缝焊等工艺完成初步拼接,再转入后续焊接工序。这种方法避免了部件转运过程中的磕碰变形,减少了工序衔接时间,***幅提升生产效率。同时,冲压成型的部件尺寸精度高,与焊接工艺衔接更顺畅,能有效减少焊接变形,保证箱体的整体尺寸精度与结构强度,尤其适合批量生产的标准化吸附箱制造。
冲压-表面处理复合工艺,则在冲压成型的同时或后续,同步完成吸附箱部件的表面处理,如镀锌、喷塑、防腐涂层等。例如,在冲压成型后的板材表面,通过静电喷涂设备直接进行喷塑处理,再经固化形成保护膜。这种复合工艺减少了部件周转环节,避免表面处理前的表面污染,提升涂层的附着力与均匀性,增强吸附箱的防腐、耐磨性能,延长使用寿命。对于户外使用的活性炭吸附箱,这种复合工艺能有效应对风吹日晒、潮湿腐蚀等恶劣环境,保障设备长期稳定运行。
冲压-装配复合工艺,将冲压成型与部分装配工序相结合,在冲压设备上完成部件成型后,直接进行小型零部件的装配,如安装卡扣、密封胶条、连接件等。这种方法减少了中间转运环节,降低了人工成本,同时提高了装配精度,避免因多次转运导致的部件错位。在小型活性炭吸附箱的制造中,冲压-装配复合工艺可实现成型与初步装配的一体化完成,***幅提升生产效率,缩短产品交付周期,满足快速供货的市场需求。
活性炭吸附箱的冲压方法,从常规冲压的高效成型,到精密冲压的品质保障,再到***种冲压的破局攻坚,以及复合冲压的融合升级,形成了覆盖不同需求、适配不同场景的完整技术体系。每一种方法都紧扣吸附箱的结构***点与性能需求,既保障了设备的强度、密封性与安装适配性,又推动了生产效率与制造精度的持续提升。随着环保设备制造技术的不断进步,冲压工艺还将不断创新,为活性炭吸附箱的高质量制造注入更强动力,助力环保产业向更高效、更精准、更智能的方向发展,为守护生态环境提供坚实的技术支撑。
