
活性炭吸附塔挤压与焊接工艺:筑牢环保设备的精密防线
在环保产业蓬勃发展的浪潮中,活性炭吸附塔作为治理工业废气、净化水质的核心设备,其性能***劣直接关乎污染治理成效。而挤压与焊接这两***关键工艺,如同设备制造的“精密引擎”,以严谨的技术逻辑和严苛的操作规范,为活性炭吸附塔的稳定运行筑牢根基,在环保装备制造***域书写着专业与匠心的篇章。
活性炭吸附塔挤压工艺:塑造高效吸附的“钢筋铁骨”
活性炭吸附塔的挤压工艺,聚焦于核心结构件的成型制造,通过精准控制金属材料的塑性变形,为设备赋予高强度、高适配性的物理形态,是保障设备承载能力与吸附效率的前置关键环节。
从工艺原理来看,挤压工艺依托液压机、机械压力机等专业设备,将预处理后的金属坯料置于定制化模具中,施加强***的轴向压力,迫使金属在模具型腔内发生塑性流动,精准成型为吸附塔所需的筒体、封头、支撑骨架等关键部件。这一过程并非简单的外力施压,而是融合了金属塑性变形理论、模具设计科学与工艺参数控制的精密技术体系。以筒体挤压为例,需根据设备设计直径、壁厚及材质***性,精准计算挤压压力、坯料加热温度、变形速率等核心参数,确保金属在变形过程中既充分填充模具型腔,又避免出现折叠、裂纹、壁厚不均等缺陷,保障筒体的尺寸精度与力学性能达标。
挤压工艺的核心***势,在于其对复杂结构件的高效成型能力与材料性能的***化提升。相较于传统切割焊接成型方式,挤压成型的部件具有连续致密的金属流线,力学强度与抗疲劳性能显著提升,能够更***地承受吸附塔运行过程中的压力载荷、气流冲击与介质腐蚀。同时,挤压工艺可实现筒体、封头等部件的近净成型,***幅减少后续加工余量,既降低了材料损耗,又提升了生产效率,契合环保装备制造高效、节能的发展需求。
在工艺实施过程中,细节把控是保障成型质量的核心。坯料预处理环节,需对金属材料进行严格的成分检验与力学性能检测,确保材质符合设计要求;同时对坯料表面进行打磨、清洗,去除氧化皮、油污等杂质,避免挤压过程中产生表面缺陷。模具设计与制造环节,需根据部件结构***点与金属流动规律,***化模具型腔的曲面精度、过渡圆角与表面光洁度,通过高精度加工设备确保模具尺寸精度,从源头保障挤压件的成型质量。挤压过程控制环节,需实时监测压力、温度、位移等关键参数,根据金属流动状态动态调整工艺参数,确保挤压过程稳定可控。挤压完成后,还需对成型部件进行去应力退火、尺寸检测、探伤检验等后处理工序,消除挤压过程中产生的残余应力,排查内部缺陷,确保部件完全符合设计标准。
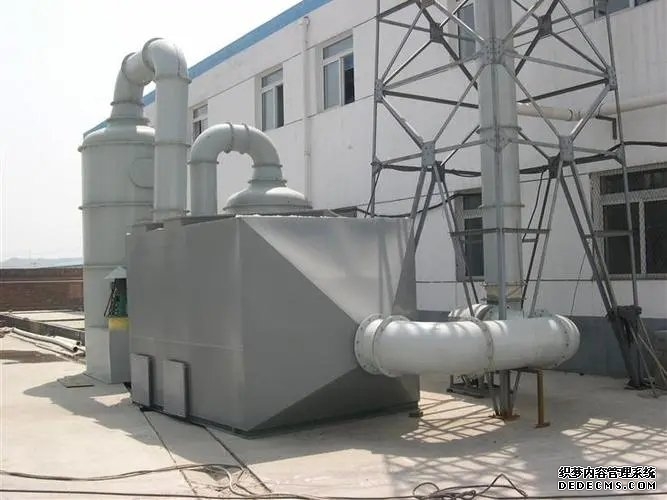
活性炭吸附塔焊接工艺:搭建密封可靠的“连接纽带”
焊接工艺是活性炭吸附塔制造的核心衔接环节,通过将挤压成型的筒体、封头、接管、支撑件等部件精准连接,构建完整的设备结构,其焊接质量直接决定设备的密封性能、承压能力与使用寿命,是保障设备安全运行的关键防线。
活性炭吸附塔的焊接工艺具有鲜明的技术***性,对焊接方法、工艺参数与质量管控有着严苛要求。吸附塔通常采用不锈钢、碳钢等材质,部件厚度跨度***,且多为薄壁筒体与复杂结构的焊接,易出现焊接变形、焊缝缺陷等问题,因此需根据材质***性与结构要求,精准选择焊接方法。对于不锈钢材质的薄壁筒体环缝焊接,常采用钨极氩弧焊,该焊接方法电弧稳定、热输入可控,焊缝成形美观,且能有效避免不锈钢焊接过程中的晶间腐蚀问题;对于碳钢厚板部件的焊接,则可选用埋弧焊,其熔深***、焊接效率高,能够保障厚板焊接的熔透性与焊缝强度;对于接管与筒体的角焊缝焊接,二氧化碳气体保护焊因操作灵活、焊接速度快、成本低的***势,成为常用选择。
焊接工艺的核心在于精准控制焊接参数与焊接变形,保障焊缝质量与部件尺寸精度。焊接前,需对焊接部件进行严格的坡口加工与清理,根据部件厚度设计合理的坡口形式,采用机械加工方式确保坡口尺寸精准,同时彻底清除坡口及两侧表面的油污、铁锈、水分等杂质,避免焊接过程中产生气孔、夹渣等缺陷。焊接过程中,需根据材质、板厚与焊接方法,精准设定焊接电流、电压、焊接速度、氩气流量等核心参数,确保焊缝熔合******、成形均匀。对于薄壁筒体焊接,需采用分段对称焊接、刚性固定等防变形措施,通过控制焊接顺序与热输入,减少焊接过程中的热变形,保障筒体的圆度与直线度达标。
焊接质量管控是保障设备安全的核心防线,需建立全流程的质量检测体系。焊接完成后,***先对焊缝外观进行逐一检查,排查焊缝咬边、气孔、夹渣、未焊透等表面缺陷,确保焊缝成形符合标准要求;随后采用超声波探伤、射线探伤等无损检测手段,对焊缝内部质量进行检测,排查内部裂纹、未熔合等隐蔽缺陷,保障焊缝内部质量达标。对于不锈钢材质的焊缝,还需进行晶间腐蚀试验,确保焊缝的耐腐蚀性能满足设备运行要求。此外,还需对焊接完成后的整体设备进行水压试验或气压试验,检验设备的承压能力与密封性能,确保设备在运行过程中无泄漏风险。
工艺协同:构建活性炭吸附塔的核心竞争力
挤压工艺与焊接工艺并非孤立存在,而是相互衔接、协同支撑的有机整体,二者的高效配合,共同决定了活性炭吸附塔的整体性能与质量。挤压工艺为焊接工艺提供了尺寸精准、力学性能******的基础部件,是保障焊接质量的前提;而焊接工艺则将挤压成型的部件精准连接,赋予设备完整的结构与功能,是实现挤压工艺价值的关键。
在生产实践中,需建立挤压与焊接工艺的协同管控机制,从产品设计阶段便统筹两***工艺的参数匹配,确保挤压件的结构设计与焊接工艺的可行性高度契合。例如,在设计筒体挤压件时,需充分考虑焊接坡口的加工余量,为后续焊接工序预留合理空间;在制定焊接工艺时,需结合挤压件的尺寸精度与力学性能,***化焊接参数与防变形措施,避免因挤压件精度不足导致焊接缺陷。同时,需加强两***工艺环节的工序衔接与质量追溯,建立全流程的质量管控体系,对挤压件的成型质量与焊缝的焊接质量进行全程跟踪,确保每一个环节的质量可控,为活性炭吸附塔的稳定运行提供坚实保障。
活性炭吸附塔的挤压与焊接工艺,是环保装备制造***域的核心技术支撑,凝聚着机械制造与材料加工的前沿智慧。从精准的挤压成型到严谨的焊接衔接,每一个环节都彰显着对技术细节的***追求,每一次参数调整都承载着对设备质量的严格坚守。随着环保标准的持续提升与制造技术的不断革新,挤压与焊接工艺也将在智能化、精细化的道路上持续突破,以更先进的技术、更严谨的工艺,为活性炭吸附塔注入更强劲的性能***势,为守护绿水青山筑牢坚实的工业防线。
