
除臭设备加工与焊缝锻造:筑牢洁净空间的精密防线
在食品加工车间的浓重异味、化工生产区域的刺鼻气体,以及垃圾处理厂的复杂恶臭中,除臭设备宛如净化空气的坚固盾牌,守护着生产环境的安全与人员健康。而决定这道盾牌防护效能的核心,不仅在于科学的加工方法,更依托于精湛的焊缝锻造工艺。二者相辅相成,共同构建起除臭设备稳定运行的精密防线,为各类场景的异味治理提供坚实保障。
一、除臭设备加工方法:精准构筑功能基石
除臭设备的加工,是一场融合材料科学、机械设计与工艺控制的综合实践,每一步都需紧扣除臭需求,以精准操作筑牢设备的功能根基。
(一)材料选型:奠定设备性能根基
材料是除臭设备的***道防线,选型需同时兼顾耐腐蚀性、强度与适配性。针对含酸性、碱性气体的除臭场景,不锈钢304、316L凭借***异的抗腐蚀能力成为***,能抵御废气中腐蚀性成分的长期侵蚀;在高温除臭工况下,碳钢搭配耐高温涂层的组合,可承受高温环境考验,保障设备结构稳定;对于低浓度、温和的异味治理,聚丙烯、聚氯乙烯等工程塑料,凭借轻便、成本低且抗化学性******的***性,成为小型除臭设备的理想选择。选型时,需结合废气成分、温度、湿度等参数,精准匹配材料***性,从源头杜***设备因材料不适配导致的失效风险。
(二)结构设计与成型:让功能落地成型
结构设计是除臭功能的核心载体,需围绕气流路径、除臭模块布局展开科学规划。针对吸附式除臭设备,设计时需***化气流分布板的位置,确保废气均匀穿过活性炭、分子筛等吸附填料,避免气流短路,提升吸附效率;对于生物除臭设备,则要精准设计填料仓的容积与喷淋系统,为微生物提供适宜的生存环境,保障生物降解效果。
成型环节,根据设备尺寸与结构复杂度灵活选择工艺。小型设备的外壳、隔板等部件,多采用冲压、折弯工艺,通过模具实现标准化成型,既保证尺寸精度,又提升生产效率;***型除臭塔、反应罐等设备,则需采用焊接拼接或模压成型,确保整体结构的完整性与强度,为后续功能模块的安装奠定基础。
(三)核心部件加工:激活除臭核心效能
除臭设备的核心效能,源于核心部件的精准加工,不同除臭技术对应着差异化的加工要点。
吸附式除臭设备的核心是吸附单元,加工时需严格控制吸附填料的装填密度与均匀性。采用定量装填装置,将活性炭、沸石等填料精准填充至吸附箱,确保填料层厚度一致,避免出现空隙,保障废气与填料充分接触;同时,对吸附箱的密封结构进行精细加工,采用密封胶条与紧固装置双重保障,防止废气泄漏,提升吸附效率。
化学洗涤式除臭设备的核心是喷淋系统,喷嘴的加工精度直接决定除臭效果。需选用耐磨、耐腐蚀的喷嘴材质,通过精密加工控制喷嘴的孔径与雾化角度,确保洗涤液均匀雾化,与废气充分接触反应;喷淋管道的连接需保证密封性,采用法兰连接并搭配密封垫片,避免洗涤液泄漏,保障化学洗涤过程的稳定运行。
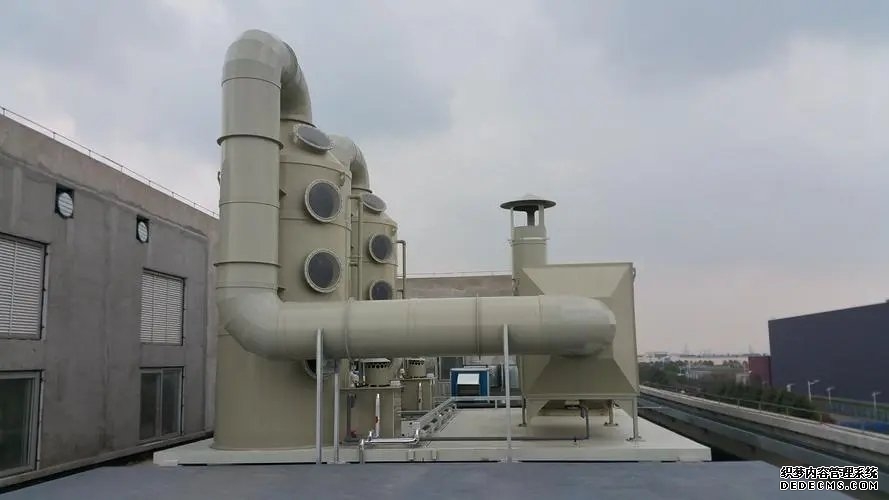
二、除臭设备焊缝锻造:筑牢设备安全屏障
焊缝是除臭设备的结构骨架,其质量直接决定设备的密封性、强度与使用寿命,尤其在处理腐蚀性、高压废气的场景中,焊缝的可靠性更是保障设备稳定运行的关键。
(一)焊接前准备:把控质量源头
焊接前的准备工作,是保障焊缝质量的基础,需从材料、坡口、清洁度三方面严格把控。
材料适配是***要前提,焊接材料需与母材的材质、性能精准匹配。焊接不锈钢部件时,选用与母材成分相近的不锈钢焊条或焊丝,确保焊缝与母材的耐腐蚀性、强度一致;焊接碳钢与不锈钢异种材料时,需选用专用过渡焊材,避免因热膨胀系数差异导致焊缝开裂。
坡口加工直接影响焊接质量,需根据板材厚度与焊接方式确定坡口形式。较厚板材采用V型、X型坡口,增***焊接熔深,保证焊缝强度;薄板则采用I型坡口,避免焊接热输入过***导致板材变形。坡口加工需保证尺寸精准、表面平整,同时去除坡口两侧的油污、锈迹、氧化皮等杂质,防止焊接时产生气孔、夹渣等缺陷。
此外,还需对焊接环境进行管控,在潮湿、低温环境下焊接时,需采取预热、搭建防风防雨棚等措施,避免环境因素影响焊缝质量。
(二)焊接工艺选择:适配场景精准施焊
不同设备材质、结构与工况,需匹配不同的焊接工艺,确保焊缝性能满足使用需求。
手工电弧焊凭借设备简单、操作灵活的***势,适用于除臭设备的现场拼接、修补,尤其适合碳钢材质的厚板焊接,能够保证焊缝的熔深与强度,满足设备结构承载需求。
氩弧焊则凭借保护效果***、焊接质量高的***点,成为不锈钢、铝合金等材质的***。焊接不锈钢部件时,氩弧焊能有效隔***空气,防止焊缝氧化,保证焊缝的耐腐蚀性,适用于除臭设备的密封焊缝、关键受力焊缝,确保设备在腐蚀性环境中长期稳定运行。
对于***型除臭设备的批量生产,埋弧焊凭借焊接效率高、焊缝质量稳定的***势脱颖而出。该工艺通过自动送丝、自动埋弧,实现***厚度板材的高效焊接,焊缝成型美观,力学性能***异,***幅提升生产效率,适配标准化除臭设备的批量制造需求。
(三)焊缝后处理与检测:筑牢质量防线
焊接完成后,后处理与检测环节是保障焊缝质量的***后一道屏障,需做到全面细致、严格把关。
焊缝后处理包括清理与应力消除。需及时清理焊缝表面的焊渣、飞溅物,对焊缝表面进行打磨平整,避免表面缺陷影响设备外观与密封性;对于承受高压、高应力的焊缝,需通过热处理消除焊接残余应力,防止设备运行过程中因应力集中导致焊缝开裂,提升焊缝的长期稳定性。
焊缝检测则需从外观与内在质量双维度把控。外观检测通过目视、量具测量,检查焊缝的成型、尺寸、是否存在咬边、气孔等表面缺陷,确保焊缝外观符合标准;内在质量检测采用无损检测技术,对关键焊缝进行超声波检测、射线检测,排查内部是否存在裂纹、未熔合等隐蔽缺陷,确保焊缝内部质量达标。对于有密封性要求的除臭设备,还需进行气密性试验、水压试验,验证焊缝的密封性能,杜***废气泄漏风险。
三、加工与焊接的协同:打造高效除臭设备
除臭设备的加工与焊缝锻造并非孤立环节,而是相互衔接、协同作用的有机整体。加工环节为焊接提供精准的部件基础,确保部件尺寸、坡口精度满足焊接要求;焊接环节则将加工***的部件牢固连接,赋予设备完整的结构与可靠的性能,二者的无缝衔接,是保障除臭设备高效运行的关键。
在生产实践中,需建立全流程质量管控体系,从材料选型到结构加工,从焊接实施到焊缝检测,每一步都制定明确的质量标准与操作规范。通过加工精度与焊接质量的协同把控,让除臭设备既拥有精准的功能设计,又具备坚固的结构支撑,真正成为异味治理的可靠利器,为工业生产、环境保护筑牢洁净防线。
从材料甄选到结构成型,从精准焊接到质量把控,除臭设备的加工与焊缝锻造,是技术与匠心的深度融合。唯有以严谨的工艺把控每一个环节,以精益求精的态度打磨每一处细节,才能打造出性能可靠、经久耐用的除臭设备,为各类场景的异味治理提供坚实支撑,守护清新洁净的生产与生活环境。
